 Воронеж, ул.Дубровина 15а


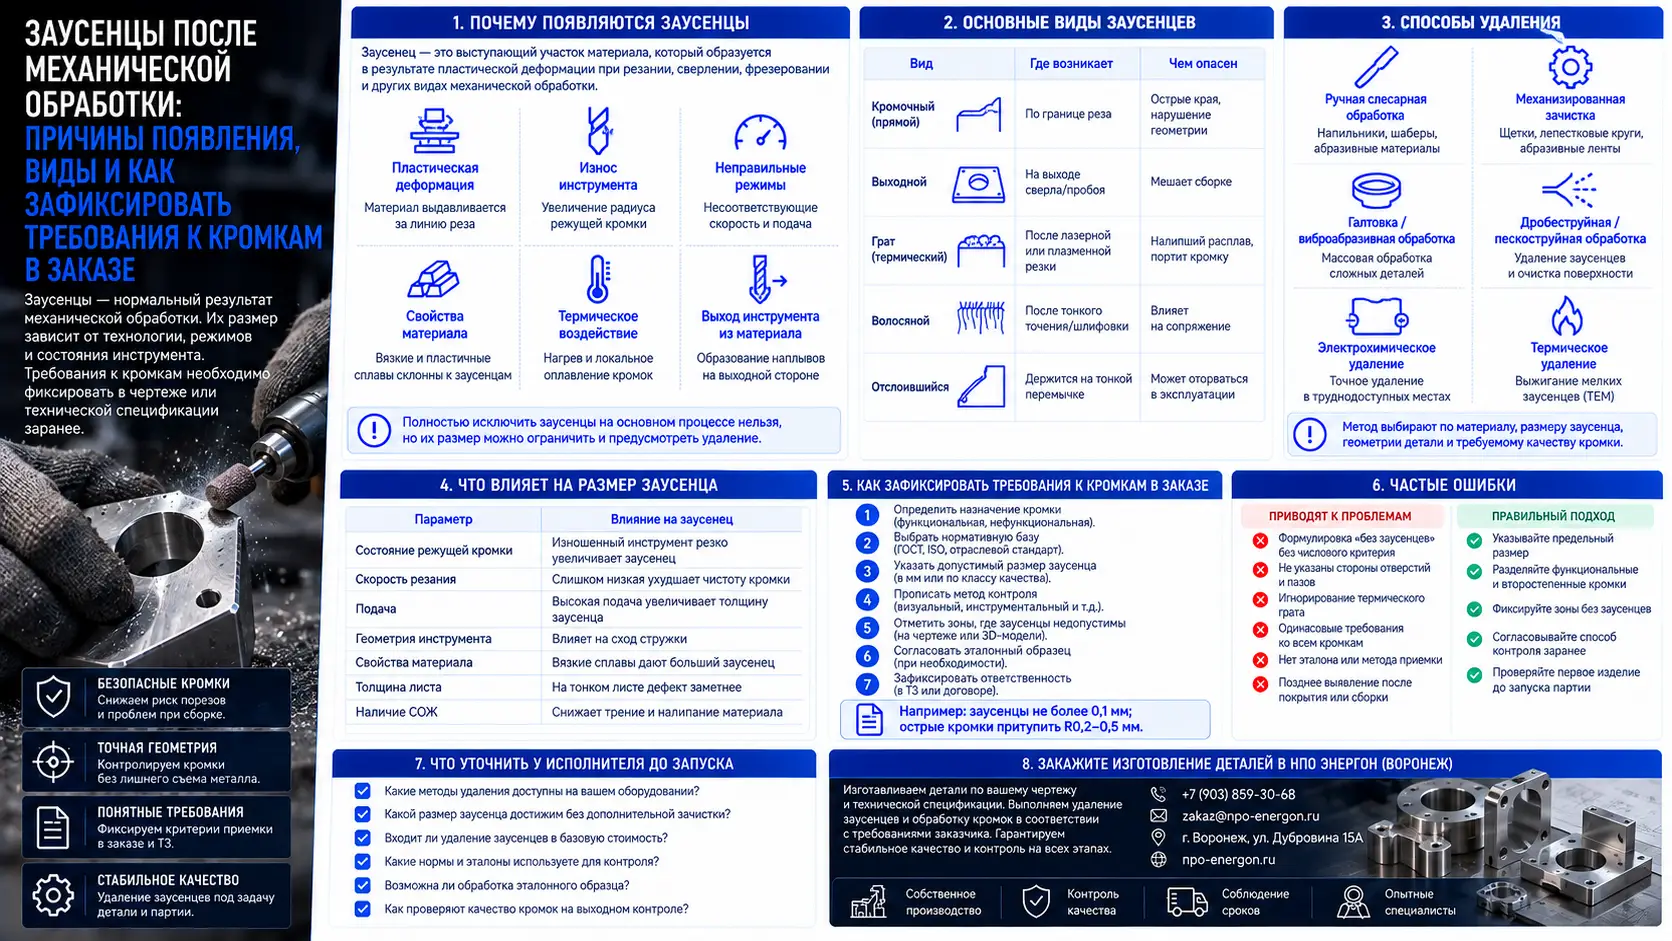
Заусенцы после механической обработки — это неизбежный технологический след от резания, штамповки, фрезерования или лазерного раскроя металла. Они представляют собой тонкие выступы, острые кромки или частицы металла, оставшиеся на границе обработанной поверхности. Полностью исключить их появление на этапе основного процесса нельзя, но можно заранее определить допустимый уровень и зафиксировать требования к удалению заусенцев в техническом задании.
Коротко о главном: заусенцы возникают из-за пластической деформации металла в зоне реза. Их размер и форма зависят от метода обработки, состояния инструмента, свойств материала и режимов. Для ответственных деталей требования к кромкам прописывают отдельной строкой в чертеже или техзадании — это снимает споры между заказчиком и исполнителем.
Почему появляются заусенцы
Заусенец — это прямое следствие того, как режущий инструмент или термический источник воздействует на металл. В зоне контакта материал не всегда отделяется чисто: часть его вытягивается, сминается или застывает на границе реза.
Основные причины появления заусенцев после механической обработки:
- Пластическая деформация. При резании металл перед инструментом сжимается и вытягивается. Когда инструмент выходит из материала, часть деформированного слоя остается в виде тонкого выступа.
- Износ инструмента. Затупленная кромка резца, сверла или фрезы не режет, а давит металл. Это резко увеличивает размер заусенца.
- Неправильные режимы. Слишком высокая подача или недостаточная скорость резания ухудшают чистоту кромки.
- Свойства материала. Вязкие и пластичные сплавы — алюминий, медь, низкоуглеродистая сталь — склонны к образованию крупных заусенцев сильнее, чем хрупкие.
- Термическое воздействие. При лазерной или плазменной резке на нижней кромке может налипать застывший расплав — грат, который по сути тоже является заусенцем.
- Выход инструмента. На выходе сверла или фрезы из материала заусенец почти всегда больше, чем на входе.
Основные виды заусенцев
По форме и расположению заусенцы делят на несколько типов. Это деление важно, потому что разные виды требуют разных методов удаления и по-разному влияют на эксплуатацию детали.
| Вид заусенца | Где возникает | Чем опасен |
|---|---|---|
| Кромочный (прямой) | По границе реза, вдоль всей кромки | Острые края, риск пореза, нарушение геометрии |
| Выходной (на пробое) | На выходе инструмента, при сверлении и пробивке | Крупный выступ, мешает сборке, требует слесарной доработки |
| Грат (термический) | Нижняя кромка при лазерной, плазменной, газовой резке | Твердый налипший расплав, сложно удаляется, портит внешний вид |
| Волосяной (микрозаусенец) | По всей поверхности после тонкого точения или шлифовки | Почти невидим, но влияет на точность сопряжения и чистоту поверхности |
| Отслоившийся | Частично отделившийся от кромки, держится на тонкой перемычке | Может оторваться в процессе эксплуатации и попасть в механизм |
Способы удаления заусенцев
Удаление заусенцев — это отдельная технологическая операция, которую нельзя игнорировать для ответственных деталей. Выбор метода зависит от материала, размера заусенца, геометрии детали и требуемого качества кромки.
- Ручная слесарная обработка. Напильники, шаберы, абразивные губки. Подходит для единичных деталей и труднодоступных мест. Низкая производительность, зависимость от квалификации.
- Механизированная зачистка. Щетки, ленточные и вибрационные шлифмашины, борфрезы. Быстрее ручной, но требует аккуратности, чтобы не снять лишний металл.
- Галтовка и виброабразивная обработка. Детали обрабатываются в барабане с абразивной средой. Хороша для массовых партий мелких деталей, но не подходит для крупногабаритных и тонкостенных.
- Дробеструйная и пескоструйная обработка. Удаляет мелкие заусенцы и одновременно упрочняет поверхность. Не справляется с крупным гратом.
- Электрохимическое удаление. Анодное растворение заусенцев в электролите. Точный метод для сложных внутренних полостей и пересечений отверстий, но требует специального оборудования.
- Термическое удаление. Кратковременный нагрев в среде горючего газа — заусенец сгорает быстрее, чем основное тело детали. Применяется для мелких заусенцев на массовых деталях.
Параметры, влияющие на размер заусенца
Размер заусенца — это не случайная величина, а результат сочетания конкретных технологических параметров. Понимание этих зависимостей помогает заказчику сформулировать реалистичные требования.
| Параметр | Как влияет на заусенец | Что можно сделать |
|---|---|---|
| Состояние режущей кромки инструмента | Изношенный инструмент увеличивает заусенец в разы | Контролировать стойкость, своевременно менять или перетачивать |
| Скорость резания | Слишком низкая скорость усиливает пластическое течение металла | Подбирать режим под материал и инструмент |
| Подача | Высокая подача увеличивает толщину срезаемого слоя и заусенец | Снижать подачу на чистовых проходах |
| Геометрия инструмента | Углы заточки определяют направление схода стружки и размер заусенца | Использовать инструмент с правильной геометрией под конкретную операцию |
| Свойства материала | Вязкие сплавы дают больший заусенец, чем хрупкие | Учитывать марку материала при выборе метода обработки |
| Толщина листа | На тонком листе заусенец относительно больше, чем на толстом | Корректировать режимы для тонколистового металла |
| Наличие СОЖ | Смазочно-охлаждающая жидкость снижает трение и налипание | Применять СОЖ там, где это допустимо технологией |
Как зафиксировать требования к кромкам в заказе
Главный способ избежать споров о качестве кромок — прописать требования к заусенцам в техническом задании или на чертеже до запуска детали в работу. Устная формулировка «чтобы было чисто» не работает: у каждого исполнителя свое представление о чистоте.
Пошаговый порядок действий для заказчика:
- Определить функциональное назначение кромки. Кромка может быть посадочной, контактной, декоративной или находиться внутри отверстия. От этого зависит допустимый уровень заусенцев.
- Выбрать нормативную базу. В России требования к заусенцам регулируются ГОСТ и отраслевыми стандартами. Если конкретный стандарт не подходит, требования формулируют в виде технических условий.
- Указать допустимый размер заусенца. Например: «заусенцы не более 0,1 мм» или «острые кромки притупить радиусом 0,2–0,5 мм». Для отверстий важно указать, с какой стороны заусенец недопустим.
- Прописать метод контроля. Визуальный осмотр, тактильный контроль, измерение штангенциркулем или микроскопом. Для ответственных деталей метод контроля обязателен.
- Указать зоны, где заусенцы недопустимы. Например, на посадочных поверхностях, в резьбовых отверстиях, на кромках, контактирующих с уплотнениями.
- Согласовать эталонный образец. Если числовые требования сформулировать сложно, стороны могут утвердить эталонную деталь, с которой будут сравнивать все последующие.
- Зафиксировать ответственность. В заказе должно быть указано, кто отвечает за удаление заусенцев и на каком этапе это происходит.
Типовые ошибки при согласовании кромок
Большинство конфликтов между заказчиком и исполнителем возникает не из-за плохого оборудования, а из-за того, что требования к заусенцам не были зафиксированы или были сформулированы неоднозначно.
- Формулировка «без заусенцев». Абсолютно беззаусенечная обработка технически недостижима. Всегда остается микрозаусенец, который виден только под увеличением. Корректнее указывать предельный размер.
- Отсутствие указания сторон. Для отверстий и пазов важно, с какой стороны заусенец допустим, а с какой нет. Если это не указано, исполнитель может снять заусенец не с той стороны.
- Игнорирование термического грата. При лазерной или плазменной резке грат — это не классический заусенец, и стандартные методы слесарной зачистки могут не подойти. Это нужно учитывать отдельно.
- Требование одинаковой чистоты для всех кромок. Это удорожает обработку без практической пользы. Кромки, которые не участвуют в сборке и не видны, не требуют такой же обработки, как посадочные.
- Отсутствие эталона. Если числовые требования не заданы, а эталон не утвержден, приемка превращается в субъективную оценку.
- Позднее выявление проблемы. Если заусенцы обнаружены после нанесения покрытия или сборки, исправление обходится дороже, чем зачистка на этапе механообработки.
Часто задаваемые вопросы
Ниже — ответы на вопросы, которые чаще всего возникают у заказчиков при согласовании требований к заусенцам после механической обработки.
Можно ли полностью избежать заусенцев при механической обработке?
Полностью исключить заусенцы на этапе основного процесса нельзя. Любой метод разделения или резания металла оставляет микроследы на кромке. Речь всегда идет о снижении размера заусенца до допустимого уровня и последующем удалении, если это требуется.
Какой размер заусенца считается допустимым?
Единого универсального значения нет. Допустимый размер зависит от назначения детали, материала и отрасли. Для ответственных сопрягаемых поверхностей обычно указывают значения в диапазоне от 0,05 до 0,3 мм, но конкретные цифры всегда определяются техническими условиями конкретного изделия.
Чем заусенец отличается от грата?
Заусенец — это вытянутый или смятый металл, оставшийся после механического воздействия инструмента. Грат — это застывший расплав, налипший на кромку при термической резке. Грат обычно тверже и требует других методов удаления.
Нужно ли удалять заусенцы на деталях, которые не видны в собранном изделии?
Не всегда. Если кромка не участвует в сопряжении, не контактирует с уплотнениями, проводами или руками человека, и заусенец не может оторваться и попасть в механизм, его можно оставить. Но это решение должно быть осознанным и зафиксированным в техзадании.
Кто отвечает за удаление заусенцев — заказчик или исполнитель?
По умолчанию ответственность несет исполнитель, если иное не указано в договоре. Но чтобы избежать споров, в заказе стоит прямо указать, что удаление заусенцев входит в объем работ, и прописать требования к кромкам.
Как проверить качество удаления заусенцев при приемке?
Для простых деталей достаточно визуального и тактильного контроля. Для ответственных — измерения размеров заусенца инструментом или сравнение с эталонным образцом. Метод контроля должен быть согласован до начала работ.
Что уточнить у исполнителя до запуска заказа
Чтобы требования к кромкам были выполнимыми и не вызвали споров, до запуска детали в работу стоит уточнить у исполнителя несколько моментов:
- какие методы удаления заусенцев доступны на производстве;
- какой максимальный размер заусенца достижим на основном процессе без дополнительной зачистки;
- входит ли удаление заусенцев в базовую стоимость или оплачивается отдельно;
- какие нормативные документы или эталоны исполнитель использует для контроля кромок;
- возможна ли обработка эталонного образца до запуска всей партии;
- как проверяется качество кромок на выходном контроле.