 Воронеж, ул.Дубровина 15а


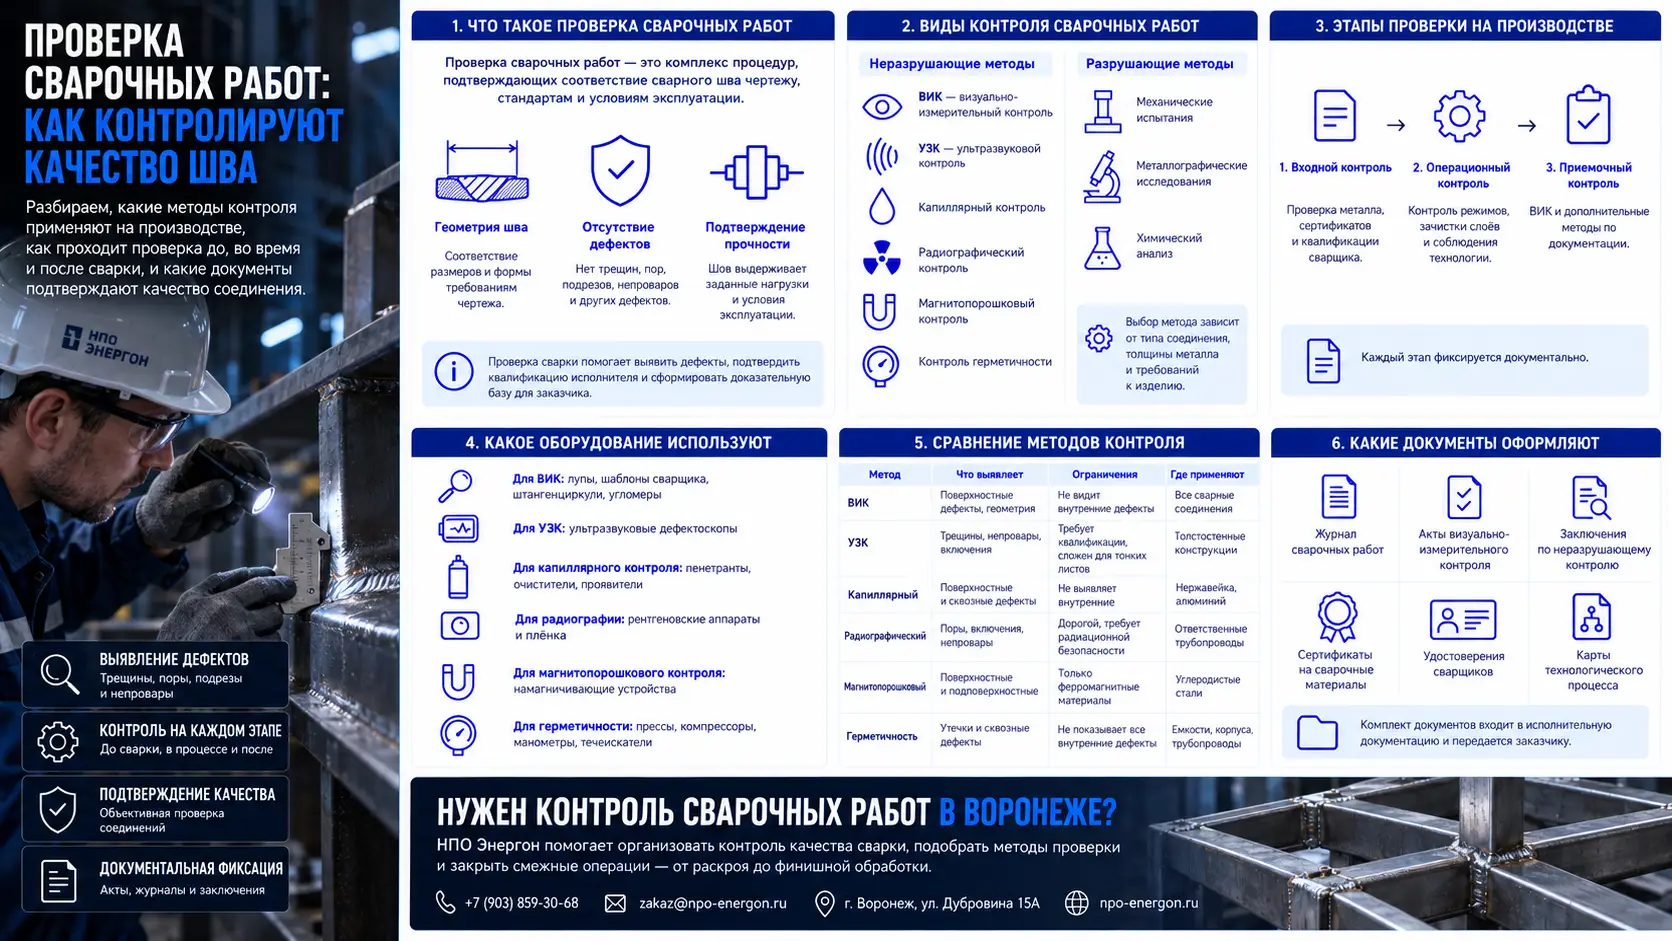
Проверка сварочных работ — это комплекс процедур, которые подтверждают соответствие сварного шва требованиям чертежа, нормативной документации и условиям эксплуатации изделия. На производстве в Воронеже контроль качества сварки выполняют поэтапно: до начала работ, в процессе сварки и после завершения шва.
Коротко о главном:
- Основные виды контроля: визуально-измерительный, ультразвуковой, капиллярный, радиографический, механические испытания.
- Проверка начинается до сварки — с аттестации материалов и квалификации сварщика.
- Выбор метода зависит от типа соединения, толщины металла и требований к изделию.
- Результаты фиксируют в актах и журналах — это часть исполнительной документации.
Что такое проверка сварочных работ
Проверка сварочных работ — это оценка соответствия сварного соединения заданным параметрам: геометрии шва, отсутствию дефектов, механическим свойствам и сплошности металла. Без такой проверки нельзя гарантировать, что конструкция выдержит расчетные нагрузки и прослужит заявленный срок.
Контроль сварки применяют везде, где сварное соединение несет ответственность: в металлоконструкциях, корпусах оборудования, трубопроводах, несущих рамах, емкостях и узлах машин. На предприятиях Воронежа и области проверку проводят как на этапе изготовления, так и при входном контроле готовых изделий.
Проверка решает три задачи: выявляет дефекты, подтверждает квалификацию исполнителя и формирует доказательную базу для заказчика. Чем выше ответственность конструкции, тем строже набор обязательных методов контроля.
Виды контроля сварочных работ
Все виды контроля сварочных работ делятся на две группы: разрушающие и неразрушающие. Неразрушающие методы проверяют шов без повреждения изделия, разрушающие — на образцах-свидетелях, которые сваривают одновременно с основным изделием.
Неразрушающие методы
Это основная группа проверок для готовых изделий. Они позволяют оценить качество шва без изменения его целостности.
- Визуально-измерительный контроль (ВИК). Базовый и обязательный метод для всех сварных соединений. Сварщик или контролер осматривает шов, проверяет геометрию, наличие трещин, пор, подрезов, непроваров. Используют лупы, шаблоны сварщика, штангенциркули и угломеры.
- Ультразвуковой контроль (УЗК). Выявляет внутренние дефекты: трещины, непровары, шлаковые включения, поры. Метод основан на отражении ультразвуковых волн от неоднородностей металла. Подходит для толщин от нескольких миллиметров до десятков сантиметров.
- Капиллярный контроль. Обнаруживает поверхностные и сквозные дефекты, невидимые глазом. На шов наносят проникающую жидкость, затем проявляющий состав. Метод эффективен для нержавеющих сталей, алюминия и цветных сплавов.
- Радиографический контроль. Просвечивание шва рентгеновским или гамма-излучением. Дает наглядный снимок внутренней структуры соединения. Применяют для ответственных трубопроводов и сосудов под давлением.
- Магнитопорошковый контроль. Выявляет поверхностные и подповерхностные дефекты в ферромагнитных материалах. На намагниченный шов наносят магнитный порошок, который скапливается в местах нарушения сплошности.
- Контроль герметичности. Проверяет сварные швы емкостей, трубопроводов и корпусов на утечки. Используют гидравлические и пневматические испытания, вакуумный метод, течеискатели.
Разрушающие методы
Эти проверки выполняют на контрольных образцах, а не на самом изделии. Они дают точные данные о механических свойствах сварного соединения.
- Механические испытания. Образцы растягивают, изгибают, испытывают на ударную вязкость. Определяют предел прочности, пластичность и сопротивление хрупкому разрушению.
- Металлографические исследования. Изучают макро- и микроструктуру шва под микроскопом. Выявляют внутренние дефекты, оценивают структуру металла и зону термического влияния.
- Химический анализ. Проверяют состав металла шва и основного материала на соответствие заявленной марке стали.
Этапы проверки на производстве
Проверка сварочных работ на производстве проходит в три последовательных этапа: входной контроль, операционный контроль и приемочный контроль. Каждый этап закрывает свой круг задач и фиксируется документально.
Входной контроль
До начала сварки проверяют исходные материалы и условия. Контролер сверяет марку металла с чертежом, проверяет сертификаты на сварочные материалы, осматривает кромки на отсутствие загрязнений и дефектов. Отдельно подтверждают квалификацию сварщика: наличие действующего удостоверения и допуска к конкретному виду работ.
Операционный контроль
В процессе сварки следят за соблюдением технологии: режимами тока и напряжения, скоростью сварки, температурой предварительного подогрева, порядком наложения швов. Контролер проверяет зачистку каждого слоя перед наложением следующего и отсутствие видимых дефектов на промежуточных валиках.
Приемочный контроль
После завершения сварки выполняют полный комплекс проверок готового соединения. Начинают с визуально-измерительного контроля, затем применяют методы, назначенные в конструкторской документации. По итогам оформляют заключение о годности шва или акт с перечнем дефектов для исправления.
Какое оборудование используют для контроля
Набор оборудования для проверки сварочных работ зависит от применяемых методов. Для базового визуального контроля достаточно измерительного инструмента, для ультразвукового и радиографического — специализированных приборов.
- Для ВИК: лупы с подсветкой, шаблоны сварщика УШС, штангенциркули, угломеры, линейки, фонари.
- Для УЗК: ультразвуковые дефектоскопы с набором преобразователей, стандартные образцы для настройки.
- Для капиллярного контроля: наборы пенетрантов, очистителей и проявителей, ультрафиолетовые лампы для люминесцентного метода.
- Для радиографии: рентгеновские аппараты, радиографическая пленка, эталоны чувствительности, оборудование для проявки.
- Для магнитопорошкового контроля: намагничивающие устройства, магнитные суспензии, измерители напряженности поля.
- Для испытаний на герметичность: гидравлические прессы, компрессоры, манометры, течеискатели.
Сравнение методов контроля
Выбор метода проверки сварочных работ зависит от того, какие дефекты нужно выявить и насколько ответственно соединение. Таблица помогает сопоставить основные неразрушающие методы по ключевым параметрам.
| Метод контроля | Какие дефекты выявляет | Ограничения | Типичное применение |
|---|---|---|---|
| Визуально-измерительный | Поверхностные: трещины, поры, подрезы, несоответствие геометрии | Не видит внутренние дефекты | Все сварные соединения без исключения |
| Ультразвуковой | Внутренние: трещины, непровары, включения | Требует квалификации оператора, сложен для тонких листов | Толстостенные конструкции, трубопроводы |
| Капиллярный | Поверхностные и сквозные, невидимые глазом | Не выявляет внутренние дефекты | Нержавейка, алюминий, цветные сплавы |
| Радиографический | Внутренние: поры, включения, непровары | Дорогой, требует радиационной безопасности | Сосуды под давлением, ответственные трубопроводы |
| Магнитопорошковый | Поверхностные и подповерхностные | Только ферромагнитные материалы | Углеродистые и низколегированные стали |
| Контроль герметичности | Сквозные дефекты, утечки | Не выявляет внутренние дефекты без утечки | Емкости, корпуса, трубопроводы |
Какие документы оформляют по итогам проверки
По итогам проверки сварочных работ формируют комплект документов, который подтверждает качество соединений. Этот комплект входит в исполнительную документацию и передается заказчику вместе с изделием.
- Журнал сварочных работ. Фиксирует даты, исполнителей, материалы и режимы сварки по каждому соединению.
- Акты визуально-измерительного контроля. Подтверждают соответствие геометрии шва требованиям чертежа.
- Заключения по неразрушающему контролю. Протоколы УЗК, радиографии или капиллярного контроля с результатами и выводами.
- Сертификаты на сварочные материалы. Подтверждают происхождение и качество электродов, проволоки, защитных газов.
- Удостоверения сварщиков. Подтверждают квалификацию исполнителей и их допуск к конкретным видам сварки.
- Карты технологического процесса. Описывают режимы и последовательность сварки для каждого типа соединения.
Часто задаваемые вопросы
Ниже собраны типичные вопросы о проверке сварочных работ, которые возникают у заказчиков и специалистов при сдаче и приемке сварных конструкций.
Какой метод контроля сварных швов самый точный?
Универсального ответа нет: точность зависит от типа дефекта. Радиографический контроль дает наглядный снимок внутренней структуры, ультразвуковой точнее выявляет плоскостные дефекты вроде трещин. Для поверхностных дефектов наиболее чувствителен капиллярный метод. На практике методы комбинируют.
Обязателен ли визуальный контроль, если назначен ультразвуковой?
Да. Визуально-измерительный контроль — обязательный этап для всех сварных соединений независимо от дополнительных методов. Он выявляет поверхностные дефекты и отклонения геометрии, которые могут повлиять на результаты других проверок.
Можно ли проверить сварной шов без разрушения изделия?
Да, для этого существуют неразрушающие методы: визуальный, ультразвуковой, капиллярный, магнитопорошковый, радиографический и контроль герметичности. Они позволяют оценить качество шва без повреждения готовой конструкции.
Кто имеет право проводить проверку сварочных работ?
Неразрушающий контроль проводят специалисты с аттестацией по соответствующему методу. Визуально-измерительный контроль может выполнять аттестованный контролер или инженерно-технический работник, прошедший обучение. Результаты проверок подписывает ответственное лицо.
Что делать, если при проверке нашли дефект?
Дефектный участок размечают, фиксируют в акте и удаляют механическим способом: зачисткой, строжкой или вырезкой. После этого сварку выполняют заново с соблюдением технологии, а соединение повторно проверяют тем же методом, которым был выявлен дефект.
Если вам нужна металлообработка с контролем качества на каждом этапе — от раскроя до сварки и финишной обработки, — направьте техническое задание специалистам НПО Энергон. Производственная площадка находится в Воронеже, на ул. Дубровина 15А. Мы поможем подобрать комплексное решение под вашу задачу.