 Воронеж, ул.Дубровина 15а


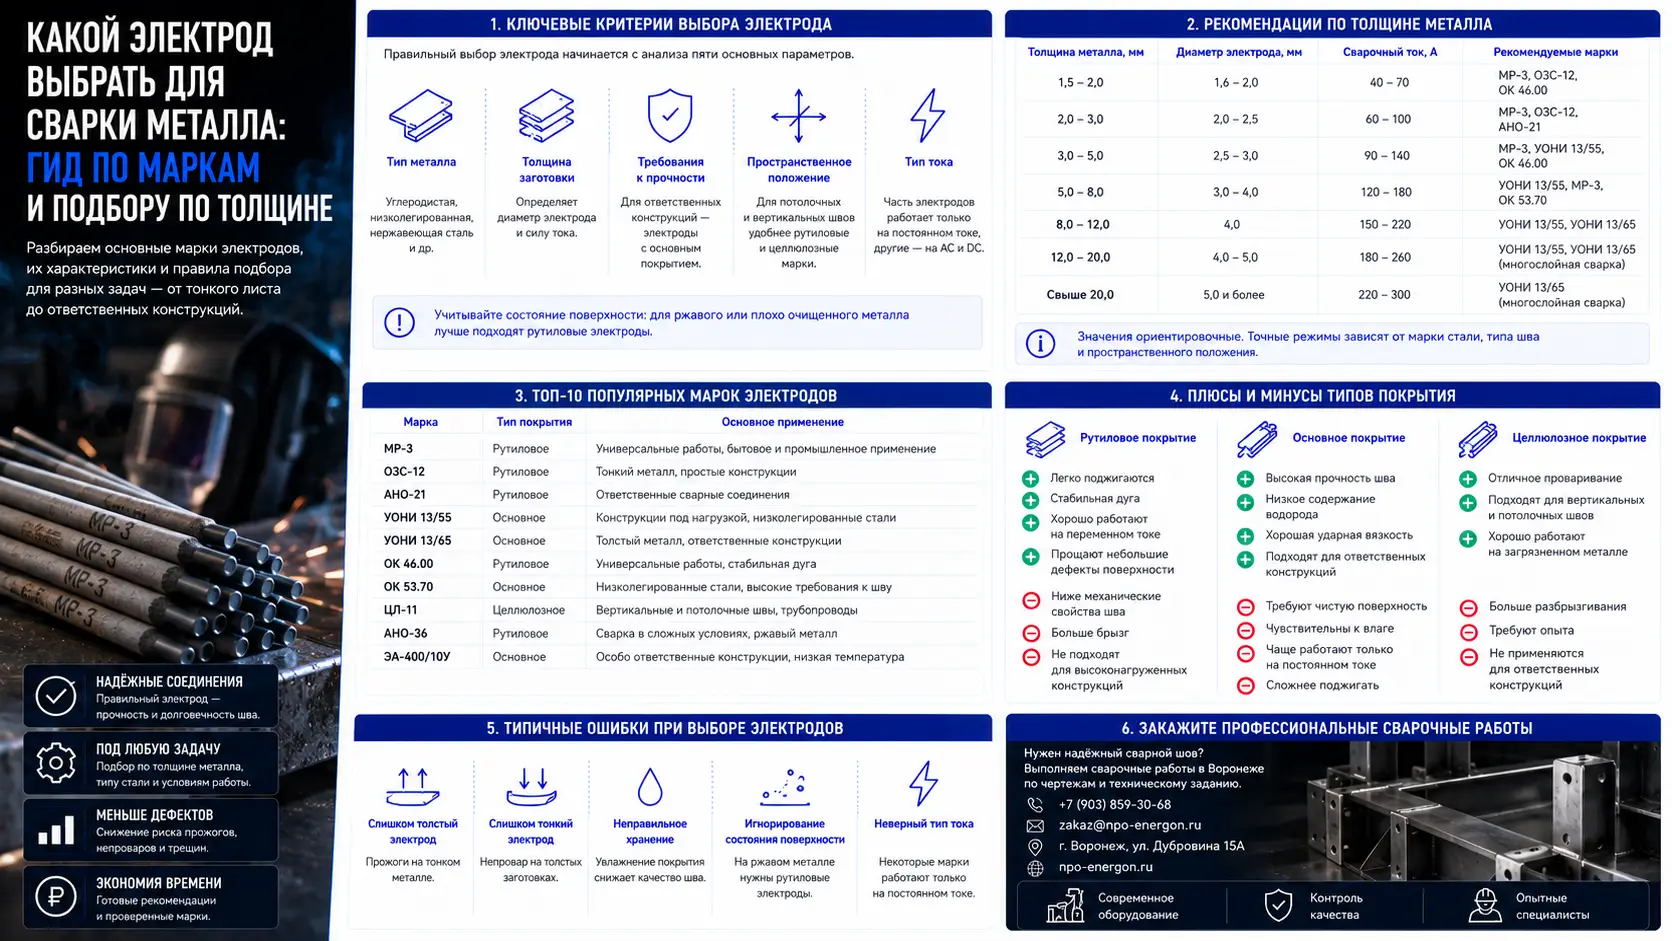
Для конструкционной низкоуглеродистой стали в бытовых и большинстве производственных задач оптимальны электроды с рутиловым или основным покрытием — МР-3, УОНИ 13/55, ОК 46.00. Конкретная марка зависит от толщины металла, требований к прочности шва, пространственного положения сварки и типа источника тока.
Коротко о главном:
- Тонкий металл до 3 мм — электроды диаметром 2–2,5 мм с рутиловым покрытием (МР-3, ОЗС-12).
- Металл 4–10 мм — универсальные электроды 3–4 мм (МР-3, УОНИ 13/55).
- Толстый металл свыше 10 мм — электроды 4–5 мм с основным покрытием, многослойная сварка (УОНИ 13/55, УОНИ 13/65).
- Ответственные конструкции под нагрузкой — только электроды с основным покрытием.
- Нет опыта и нужен гарантированный результат — разумнее заказать сварочные работы у подрядчика с профессиональным сварочным цехом.
Как подобрать электроды для сварки по металлу: главные критерии
Подбор электродов начинается не с марки, а с трех параметров: типа свариваемой стали, толщины заготовки и условий эксплуатации будущего шва. Только после их определения имеет смысл выбирать конкретную марку и диаметр.
Порядок подбора выглядит так:
- Тип металла. Низкоуглеродистые стали (Ст3, 09Г2С, сталь 20) свариваются большинством марок. Для легированных, нержавеющих, теплоустойчивых сталей нужны специализированные электроды с соответствующим составом стержня и покрытия.
- Толщина металла. От нее зависит диаметр электрода и сила тока. Слишком толстый электрод на тонком листе дает прожог, слишком тонкий на толстой заготовке — непровар корня шва.
- Требования к прочности. Для ответственных конструкций, работающих под нагрузкой, применяются электроды с основным покрытием: они дают пластичный шов с высокой ударной вязкостью и минимальным содержанием водорода.
- Пространственное положение. Для потолочных и вертикальных швов удобнее электроды с рутиловым или целлюлозным покрытием: они легче поджигаются и лучше удерживают сварочную ванну.
- Тип тока. Часть марок работает только на постоянном токе обратной полярности (большинство электродов с основным покрытием), другие — на переменном и постоянном (рутиловые).
- Состояние поверхности. Если металл ржавый, окисленный или плохо очищен, рутиловые электроды прощают эти недостатки лучше, чем основные.
Если вы сомневаетесь в правильности подбора или речь идет об ответственной конструкции, целесообразно передать задачу специалистам. В сварочном цехе НПО Энергон в Воронеже подбор режимов и материалов выполняется под конкретное изделие, а не по усредненным рекомендациям.
Таблица электродов для сварки по толщине металла
Базовый ориентир по диаметру электрода и силе тока в зависимости от толщины свариваемого металла приведен ниже. Это отправная точка: точные режимы корректируются под марку стали, тип шва и пространственное положение.
| Толщина металла, мм | Рекомендуемый диаметр электрода, мм | Ориентировочная сила тока, А | Рекомендуемые марки |
|---|---|---|---|
| 1,5–2,0 | 1,6–2,0 | 40–70 | МР-3, ОЗС-12, ОК 46.00 |
| 2,0–3,0 | 2,0–2,5 | 60–100 | МР-3, ОЗС-12, АНО-21 |
| 3,0–5,0 | 2,5–3,0 | 90–140 | МР-3, УОНИ 13/55, ОК 46.00 |
| 5,0–8,0 | 3,0–4,0 | 120–180 | УОНИ 13/55, МР-3, ОК 53.70 |
| 8,0–12,0 | 4,0 | 150–220 | УОНИ 13/55, УОНИ 13/65 |
| 12,0–20,0 | 4,0–5,0 | 180–260 | УОНИ 13/55, УОНИ 13/65, многослойная сварка |
| Свыше 20,0 | 5,0 | 220–300 | УОНИ 13/65, специализированные марки, многослойная сварка с разделкой кромок |
Важно понимать: толщина металла определяет не только диаметр электрода, но и необходимость разделки кромок, количество проходов и требования к предварительному подогреву. Для заготовок толще 10–12 мм сварка в один проход, как правило, не обеспечивает требуемого провара.
Топ-10 марок электродов для сварки металла
В десятку наиболее востребованных в России марок для сварки углеродистых и низколегированных сталей входят электроды с рутиловым, основным и целлюлозным покрытием. Выбор внутри этого списка определяется приоритетом: простота работы или максимальное качество шва.
1. МР-3
Самая массовая марка для бытовой и строительной сварки. Рутиловое покрытие обеспечивает легкий поджиг, стабильное горение дуги на переменном и постоянном токе, хорошее формирование шва даже на плохо очищенном металле. Не рекомендуется для ответственных конструкций с высокими требованиями к ударной вязкости.
2. УОНИ 13/55
Эталонная марка с основным покрытием для ответственных металлоконструкций. Дает плотный пластичный шов с высокой стойкостью к ударным нагрузкам и низким содержанием водорода. Требует тщательной зачистки кромок, прокалки перед сваркой и уверенного навыка сварщика.
3. ОК 46.00
Импортный аналог рутиловых электродов общего назначения от ESAB. Отличается очень мягким ведением дуги, минимальным разбрызгиванием и легким отделением шлака. Хорош для тонкого металла и сварки в любых пространственных положениях.
4. АНО-21
Рутилово-целлюлозная марка для сварки малоуглеродистых сталей. Подходит для работы от бытовых трансформаторов с переменным током. Часто применяется в быту и при монтаже ненагруженных конструкций.
5. ОЗС-12
Аналог МР-3 с рутиловым покрытием. Отличается стабильной дугой и хорошим формированием шва при сварке тонколистового металла. Популярна в авторемонте и производстве тонкостенных изделий.
6. УОНИ 13/65
Марка с основным покрытием для сварки низколегированных и углеродистых сталей повышенной прочности. Применяется там, где шов должен выдерживать значительные статические и динамические нагрузки.
7. ОК 53.70
Электроды с основным покрытием для низколегированных сталей. Дают высокую ударную вязкость при отрицательных температурах. Востребованы в производстве металлоконструкций для северных регионов.
8. ЛБ-52У
Японская марка с основным покрытием, аналог УОНИ 13/55 по назначению. Отличается стабильным качеством, низким разбрызгиванием и хорошей свариваемостью на постоянном токе.
9. ЦУ-5
Отечественная марка с целлюлозным покрытием для сварки корневых швов трубопроводов. Обеспечивает глубокий провар и формирование обратного валика. Применяется в монтаже трубопроводных систем.
10. Э46 (тип по ГОСТ 9467)
Обобщенное обозначение электродов с временным сопротивлением шва 46 кгс/мм². К этому типу относятся МР-3, ОЗС-12, АНО-21. Выбор конкретной марки внутри типа зависит от условий сварки и предпочтений сварщика.
Плюсы и минусы разных типов покрытия
Главный вывод: рутиловые электроды прощают ошибки и удобны в работе, основные — дают максимальное качество шва, но требуют навыка и подготовки. Целлюлозные занимают нишу сварки корневых швов трубопроводов.
Рутиловое покрытие (МР-3, ОЗС-12, ОК 46.00)
Плюсы:
- Легкий первичный и повторный поджиг дуги.
- Работа на переменном и постоянном токе.
- Хорошее формирование шва, минимальное разбрызгивание.
- Сварка по ржавому и слабо очищенному металлу.
- Легкое отделение шлаковой корки.
Минусы:
- Повышенное содержание водорода в шве — риск холодных трещин.
- Меньшая ударная вязкость по сравнению с основным покрытием.
- Не рекомендованы для ответственных конструкций.
Основное покрытие (УОНИ 13/55, УОНИ 13/65, ОК 53.70)
Плюсы:
- Минимальное содержание водорода в наплавленном металле.
- Высокая пластичность и ударная вязкость шва.
- Стойкость к образованию кристаллизационных трещин.
- Пригодность для ответственных металлоконструкций.
Минусы:
- Требуют постоянного тока обратной полярности.
- Чувствительны к влаге — обязательна прокалка перед работой.
- Нужна тщательная зачистка кромок от ржавчины и масла.
- Требуют уверенного навыка сварщика.
Целлюлозное покрытие (ЦУ-5, специализированные марки)
Плюсы:
- Глубокий провар корня шва.
- Сварка в любых пространственных положениях.
- Высокая производительность при монтаже трубопроводов.
Минусы:
- Повышенное разбрызгивание.
- Высокое содержание водорода — ограничения для ответственных швов.
- Узкая специализация применения.
Сравнительная таблица марок электродов
Сводное сравнение помогает быстро отсеять неподходящие варианты по ключевым параметрам: тип тока, требования к подготовке, назначение и сложность работы.
| Марка | Тип покрытия | Ток | Подготовка кромок | Назначение | Сложность для новичка |
|---|---|---|---|---|---|
| МР-3 | Рутиловое | Переменный / постоянный | Минимальная | Бытовые и строительные конструкции | Низкая |
| УОНИ 13/55 | Основное | Постоянный, обратная полярность | Тщательная, прокалка | Ответственные металлоконструкции | Высокая |
| ОК 46.00 | Рутиловое | Переменный / постоянный | Минимальная | Тонкий металл, универсальные работы | Низкая |
| АНО-21 | Рутилово-целлюлозное | Переменный / постоянный | Минимальная | Малоуглеродистые стали, быт | Низкая |
| ОЗС-12 | Рутиловое | Переменный / постоянный | Минимальная | Тонколистовой металл | Низкая |
| УОНИ 13/65 | Основное | Постоянный, обратная полярность | Тщательная, прокалка | Высокопрочные стали, нагрузки | Высокая |
| ОК 53.70 | Основное | Постоянный, обратная полярность | Тщательная, прокалка | Низколегированные стали, холодный климат | Высокая |
| ЛБ-52У | Основное | Постоянный, обратная полярность | Тщательная, прокалка | Ответственные конструкции | Высокая |
| ЦУ-5 | Целлюлозное | Постоянный | Средняя | Корневые швы трубопроводов | Средняя |
Типичные ошибки при выборе электродов
Большинство дефектов сварных соединений связано не с качеством электродов, а с их неправильным подбором под конкретную задачу. Вот наиболее частые ошибки.
- Сварка ответственных конструкций рутиловыми электродами. Шов может выглядеть хорошо, но иметь пониженную ударную вязкость и повышенное содержание водорода. Для нагруженных металлоконструкций это прямой путь к трещинам.
- Игнорирование прокалки электродов с основным покрытием. Отсыревшие УОНИ дают поры и водородные трещины. Прокалка при температуре 350–380 °C в течение часа — обязательное условие.
- Неверный диаметр под толщину металла. Электрод 4 мм на листе 2 мм гарантированно даст прожог. Электрод 2,5 мм на заготовке 12 мм не обеспечит провар корня.
- Сварка без учета типа стали. Для нержавеющих, теплоустойчивых и легированных сталей нужны специализированные марки. Универсальные электроды здесь неприменимы.
- Работа на неподходящем токе. Электроды с основным покрытием на переменном токе дают нестабильную дугу и дефекты шва.
Когда выгоднее заказать сварку у профессионалов
Если задача выходит за рамки бытового ремонта, самостоятельный подбор электродов и сварка своими силами часто обходятся дороже заказа у подрядчика. Это касается ответственных конструкций, толстого металла, серийных изделий и работ с высокими требованиями к качеству шва.
Профессиональный сварочный цех решает несколько задач одновременно: подбирает марку и режимы сварки под конкретную сталь и толщину, выполняет прокалку электродов, контролирует геометрию и качество швов. В Воронеже такие услуги оказывает НПО Энергон — предприятие с собственным сварочным цехом и полным циклом металлообработки.
Особенно оправдан заказ сварки у профессионалов в следующих случаях:
- металл толще 8–10 мм, требуется многослойная сварка с разделкой кромок;
- конструкция будет работать под нагрузкой — балки, рамы, опоры, каркасы;
- нужна сварка в составе комплексного изделия, которое затем проходит лазерную резку, гибку или порошковую покраску;
- требуется сварка труб и профилей сложной конфигурации после лазерной резки труб;
- нужна разработка конструкции с нуля — в этом случае подключается конструкторское бюро.
Передавая сварочные работы подрядчику, вы получаете не просто шов, а технологически выверенное соединение с подобранными режимами, материалами и контролем результата. Для производства в Воронеже и области это часто быстрее и надежнее, чем самостоятельный подбор электродов и отработка режимов методом проб.
Часто задаваемые вопросы
Ниже собраны ответы на вопросы, которые чаще всего возникают при подборе электродов для сварки металла.
Какие электроды лучше для новичка?
Для новичка оптимальны электроды с рутиловым покрытием: МР-3, ОЗС-12 или ОК 46.00. Они легко поджигаются, стабильно горят на переменном токе, прощают неидеальную подготовку поверхности и дают аккуратный шов даже при невысоком навыке.
Чем отличаются МР-3 от УОНИ 13/55?
МР-3 — рутиловые электроды для общих работ, удобные в использовании, но с ограничениями по ответственным конструкциям. УОНИ 13/55 — электроды с основным покрытием для нагруженных металлоконструкций: дают более прочный и пластичный шов, но требуют постоянного тока, прокалки и опыта сварщика.
Какой диаметр электрода выбрать для металла 3 мм?
Для листа толщиной 3 мм подходит электрод диаметром 2,5 мм при силе тока 70–100 А. Допустим и диаметр 3 мм, но тогда выше риск прожога и требуется более точный контроль дуги.
Нужно ли прокаливать электроды перед сваркой?
Электроды с основным покрытием (УОНИ 13/55, УОНИ 13/65, ОК 53.70) прокаливать обязательно: при температуре 350–380 °C в течение часа. Рутиловые электроды (МР-3, ОЗС-12) достаточно хранить в сухом месте; прокалка требуется только при явном отсыревании.
Можно ли варить нержавейку обычными электродами?
Нет. Для нержавеющих сталей применяются специализированные электроды с легированным стержнем, например типа Э-08Х19Н10Г2Б. Обычные электроды для углеродистых сталей дадут хрупкий шов и коррозионное разрушение соединения.
Как понять, что электроды отсырели?
Признаки отсыревших электродов: нестабильная дуга, повышенное разбрызгивание, поры в шве, отслаивание обмазки. Для электродов с основным покрытием отсыревание критично — их необходимо прокалить перед использованием.
Что делать, если не получается подобрать электроды самостоятельно?
Если задача ответственная или нестандартная, разумно передать ее профессиональному сварочному цеху. Специалисты подберут марку, диаметр и режимы под конкретный металл и конструкцию, выполнят сварку с контролем качества. В Воронеже такую услугу предоставляет НПО Энергон.
Подбор сварочного решения под вашу задачу
Если вы проектируете металлоконструкцию, готовите серийное изделие или столкнулись с задачей, где самостоятельный подбор электродов не дает уверенности в результате, направьте техническое задание специалистам. Свяжитесь с НПО Энергон в Воронеже — инженеры помогут определить технологию сварки, подобрать режимы и выполнить работы в профессиональном сварочном цехе.
Телефон: +7 (903) 859-30-68
Email: zakaz@npo-energon.ru
Адрес производства: г. Воронеж, ул. Дубровина 15А