 Воронеж, ул.Дубровина 15а


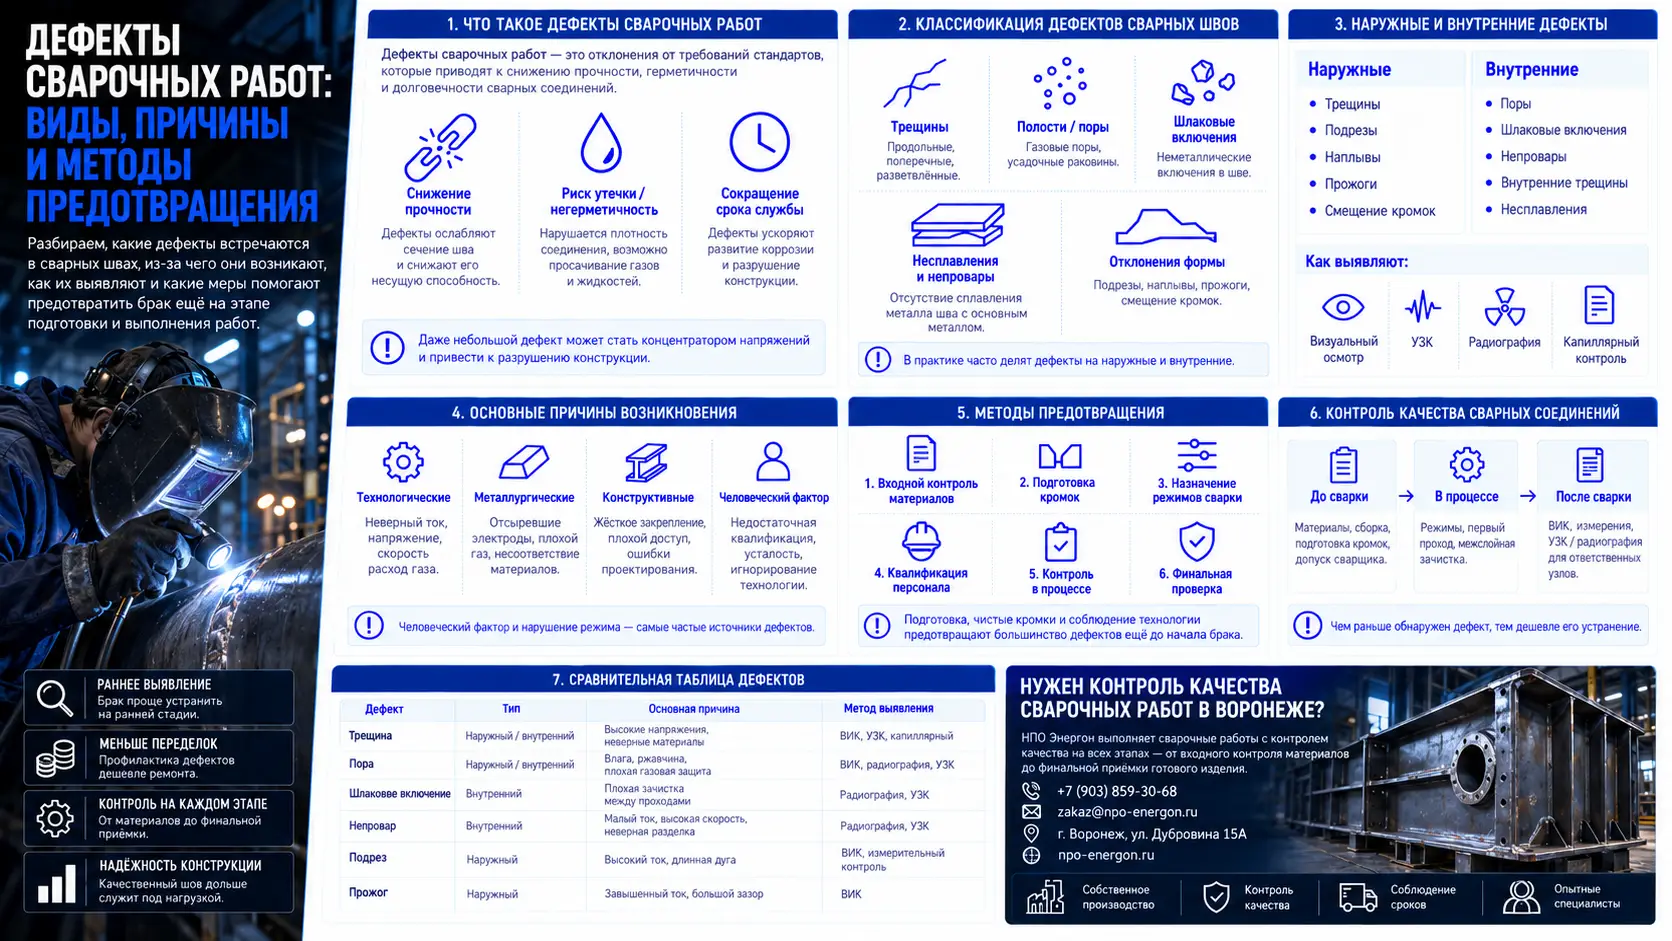
Дефекты сварочных работ — это отклонения от нормативных требований, которые снижают прочность, герметичность и долговечность сварного соединения. Большинство дефектов можно предотвратить на этапе подготовки: правильный выбор режима сварки, контроль зазоров, очистка кромок и квалификация сварщика решают до 80% проблем с качеством шва.
Кратко о главном:
- Дефекты делятся на наружные (видимые при осмотре) и внутренние (выявляются неразрушающим контролем).
- Основные причины — нарушение технологии, некачественные материалы, ошибки сварщика и плохая подготовка кромок.
- Предотвращение дефектов дешевле, чем их устранение: контроль на каждом этапе экономит ресурсы.
- Сварочный цех НПО Энергон в Воронеже выполняет контроль качества на всех стадиях — от входного контроля материалов до финальной приемки шва.
Что такое дефекты сварочных работ
Дефект сварочных работ — это любое несоответствие сварного соединения требованиям нормативной документации, которое может привести к снижению эксплуатационных характеристик конструкции. Дефектом считается не только трещина или непровар, но и отклонение геометрии шва, превышение допустимых размеров пор, подрезов или смещение кромок сверх установленного допуска.
В производственной практике дефекты классифицируют по нескольким признакам. По расположению их делят на наружные и внутренние, по характеру — на плоскостные (трещины, непровары) и объемные (поры, шлаковые включения), по степени опасности — на допустимые и недопустимые. Допустимость дефекта определяется нормативным документом, по которому выполняется сварка: ГОСТ, СНиП, отраслевые стандарты или технические условия конкретного заказчика.
Важно понимать: даже незначительный на первый взгляд дефект может стать концентратором напряжений и привести к разрушению всей конструкции. Поэтому в ответственных узлах — сосудах под давлением, несущих металлоконструкциях, трубопроводах — требования к качеству шва особенно строгие.
Классификация дефектов сварных швов
Все дефекты сварочных работ систематизированы в ГОСТ Р ИСО 6520-1-2012, который выделяет шесть основных групп: трещины, полости, твердые включения, несплавления и непровары, отклонения формы шва, прочие дефекты. Такая классификация позволяет однозначно идентифицировать дефект и назначить корректирующие действия.
На практике инженеры чаще используют упрощенное деление:
- Трещины — наиболее опасный вид дефекта, который развивается под нагрузкой.
- Полости — газовые поры и усадочные раковины, снижающие плотность шва.
- Твердые включения — шлаковые, флюсовые, оксидные частицы в металле шва.
- Несплавления и непровары — отсутствие металлургической связи между слоями или с основным металлом.
- Отклонения формы — подрезы, наплывы, прожоги, смещение кромок, чрезмерное усиление.
Для каждого типа дефекта существуют свои предельно допустимые размеры. Например, одиночная пора диаметром до 0,5 мм может быть допустима в неответственной конструкции, но недопустима в сосуде, работающем под давлением. Поэтому оценка дефекта всегда выполняется в контексте конкретного изделия и условий его эксплуатации.
Наружные дефекты: виды и причины
Наружные дефекты обнаруживаются при визуальном осмотре или с помощью простых измерительных инструментов. К ним относятся трещины, выходящие на поверхность, подрезы, наплывы, прожоги, кратеры, смещение кромок и несоответствие геометрических размеров шва.
Рассмотрим каждый вид подробнее:
Трещины
Трещина — самый опасный дефект сварочных работ. Она может быть продольной, поперечной, радиальной или разветвленной. Горячие трещины возникают при кристаллизации металла шва, холодные — после полного остывания, часто спустя часы или даже сутки после сварки. Причины: высокие внутренние напряжения, неправильно подобранные сварочные материалы, жесткое закрепление деталей, сварка низколегированных сталей без подогрева.
Подрезы
Подрез — углубление в основном металле вдоль края шва. Возникает при избыточной силе тока, слишком длинной дуге или неправильном ведении электрода. Подрез уменьшает рабочее сечение детали и создает концентратор напряжений, особенно опасный при знакопеременных нагрузках.
Наплывы
Наплыв — натекание металла шва на поверхность основного металла без сплавления с ним. Причина — недостаточный прогрев основного металла, избыток присадочного материала, неправильный наклон электрода. Наплыв маскирует возможный непровар под собой.
Прожоги
Прожог — сквозное отверстие в сварном соединении. Возникает при сварке тонкого металла на завышенном токе, при большом зазоре между кромками или недостаточной скорости сварки. Прожог — грубый дефект, требующий полной вырезки дефектного участка.
Внутренние дефекты: как выявляют
Внутренние дефекты не видны при внешнем осмотре и выявляются только методами неразрушающего контроля: ультразвуковой дефектоскопией, радиографическим контролем или капиллярной дефектоскопией для поверхностных микротрещин. К внутренним дефектам относятся внутренние поры, шлаковые включения, непровары, внутренние трещины и несплавления.
Внутренние поры образуются при попадании газов в сварочную ванну. Источники газов — влага на поверхности металла, ржавчина, масло, некачественный защитный газ, отсыревшие электроды. Поры снижают плотность шва и его усталостную прочность.
Шлаковые включения — результат неполного удаления шлака между проходами при многослойной сварке. Они возникают при сварке на малом токе, неправильном угле наклона электрода или плохой зачистке предыдущего слоя.
Непровар — отсутствие сплавления между основным металлом и металлом шва или между отдельными слоями. Это один из самых коварных дефектов: внешне шов может выглядеть нормально, но его рабочее сечение фактически уменьшено. Причины — малый ток, высокая скорость сварки, неправильная разделка кромок, смещение электрода от оси стыка.
Основные причины возникновения дефектов
Причины дефектов сварочных работ системно делятся на четыре группы: технологические, металлургические, конструктивные и человеческий фактор. Понимание первопричины позволяет не просто устранить конкретный дефект, а предотвратить его повторение в серийном производстве.
Технологические причины — это нарушения режима сварки: неверная сила тока, напряжение дуги, скорость сварки, расход защитного газа. Сюда же относится неправильная подготовка кромок: недостаточный угол разделки, чрезмерное или недостаточное притупление, невыдержанный зазор.
Металлургические причины связаны с качеством материалов: несоответствие сварочной проволоки основному металлу, отсыревшие электроды, загрязненный защитный газ, наличие серы и фосфора в стали сверх допустимых значений.
Конструктивные причины — это ошибки проектирования сварного узла: слишком жесткое закрепление, концентрация швов в одном месте, неудобный доступ к месту сварки, неучтенные сварочные деформации.
Человеческий фактор — недостаточная квалификация сварщика, усталость, небрежность, игнорирование технологической карты. По отраслевой практике, именно человеческий фактор является причиной большинства дефектов в условиях мелкосерийного производства.
Методы предотвращения дефектов
Предотвращение дефектов сварочных работ строится на трех принципах: правильная подготовка, соблюдение технологии и контроль на каждом этапе. Экономически это всегда выгоднее, чем исправление брака, которое может стоить от 30% до 100% стоимости самой сварочной операции в зависимости от сложности изделия.
Практические меры предотвращения:
- Входной контроль материалов. Проверка сертификатов на основной металл и сварочные материалы, контроль влажности электродов, проверка качества защитного газа.
- Подготовка кромок. Механическая зачистка до чистого металла, удаление ржавчины, масла и окалины, контроль геометрии разделки шаблонами.
- Назначение режимов сварки. Разработка технологической карты с указанием тока, напряжения, скорости, количества проходов и температуры подогрева.
- Квалификация персонала. Допуск сварщиков к работе только после аттестации по конкретному виду сварки и типу соединения.
- Контроль в процессе сварки. Проверка первого прохода, межслойная зачистка, контроль температуры между проходами.
- Финальный контроль. Визуальный осмотр, измерение геометрии, неразрушающий контроль ответственных соединений.
Контроль качества сварных соединений
Контроль качества сварных соединений — это система мероприятий, которая подтверждает соответствие шва требованиям нормативной документации. Контроль выполняется на трех стадиях: до сварки, в процессе сварки и после завершения работ.
До сварки проверяют квалификацию сварщика, качество материалов, правильность сборки и подготовки кромок. В процессе сварки контролируют соблюдение режимов, порядок наложения швов, межслойную зачистку. После сварки выполняют визуальный и измерительный контроль, а для ответственных конструкций — ультразвуковой или радиографический контроль.
Сварочный цех НПО Энергон в Воронеже выполняет контроль качества на всех этапах — от входного контроля материалов до финальной приемки готового изделия. Такой подход позволяет выявлять дефекты на ранней стадии, когда их устранение требует минимальных затрат. Подробнее о возможностях сварочного производства можно узнать на странице о компании.
Сравнительная таблица дефектов сварочных работ
В таблице собраны основные виды дефектов, их типичные причины и методы выявления. Это справочная информация, которая помогает быстро идентифицировать проблему и определить направление корректирующих действий.
| Дефект | Тип | Основные причины | Метод выявления | Опасность |
|---|---|---|---|---|
| Трещина | Наружный / внутренний | Высокие напряжения, неверные материалы, жесткое закрепление | Визуальный осмотр, УЗК, капиллярный контроль | Критическая |
| Пора | Наружный / внутренний | Влага, ржавчина, плохая газовая защита | Визуальный осмотр, радиография, УЗК | Средняя |
| Шлаковое включение | Внутренний | Плохая зачистка между проходами, малый ток | Радиография, УЗК | Средняя |
| Непровар | Внутренний | Малый ток, высокая скорость, неверная разделка | Радиография, УЗК | Высокая |
| Подрез | Наружный | Высокий ток, длинная дуга, неверное ведение электрода | Визуальный осмотр, измерительный контроль | Средняя |
| Наплыв | Наружный | Избыток присадки, слабый прогрев основного металла | Визуальный осмотр | Низкая |
| Прожог | Наружный | Завышенный ток, большой зазор, тонкий металл | Визуальный осмотр | Критическая |
| Смещение кромок | Наружный | Небрежная сборка, отсутствие прихваток | Измерительный контроль | Средняя |
Часто задаваемые вопросы
Ниже собраны ответы на типичные вопросы о дефектах сварочных работ, которые возникают у инженеров и заказчиков при приемке сварных конструкций.
Какой дефект сварного шва самый опасный?
Трещина — самый опасный дефект, поскольку она развивается под нагрузкой и может привести к внезапному разрушению конструкции. Даже микроскопическая трещина является концентратором напряжений. Трещины любого размера и ориентации считаются недопустимыми в ответственных конструкциях и требуют полной вырезки дефектного участка с последующей повторной сваркой.
Можно ли исправить дефект сварного шва?
Большинство дефектов можно исправить, но технология исправления зависит от типа дефекта. Подрезы и наплывы устраняются механической зачисткой или подваркой. Поры и шлаковые включения требуют вышлифовки дефектного участка и повторной сварки. Трещины всегда требуют полной вырезки с контролем полноты удаления дефекта. Количество исправлений одного и того же участка ограничивается нормативной документацией.
Какие методы контроля выявляют внутренние дефекты?
Внутренние дефекты выявляются ультразвуковой дефектоскопией и радиографическим контролем. УЗК позволяет обнаружить внутренние трещины, непровары, поры и включения без разрушения изделия. Радиография дает наглядное изображение дефекта на пленке или цифровом носителе, что удобно для документирования. Выбор метода зависит от толщины металла, типа соединения и требований нормативной документации.
Как часто нужно проверять сварные швы?
Объем и периодичность контроля определяются нормативной документацией на конкретное изделие. Для ответственных конструкций контроль выполняется в объеме 100% швов. Для менее ответственных изделий допускается выборочный контроль с объемом, указанным в технических условиях. Входной и визуальный контроль выполняются всегда, независимо от типа изделия.
Что делать, если обнаружен дефект после сдачи изделия?
Если дефект обнаружен после сдачи изделия, необходимо приостановить эксплуатацию конструкции, оценить характер и размер дефекта, определить его допустимость по нормативной документации. Недопустимый дефект требует разработки технологии исправления и повторного контроля. Допустимый дефект фиксируется в паспорте изделия для наблюдения при последующих освидетельствованиях.
Заключение
Дефекты сварочных работ — это управляемый риск. При правильной организации производственного процесса большинство дефектов предотвращается на этапе подготовки и контроля, а не устраняется после завершения сварки. Ключевые факторы качества — квалификация персонала, соблюдение технологической дисциплины и системный контроль на каждом этапе.
Если вам требуется качественная сварка металлоконструкций в Воронеже или Воронежской области, специалисты НПО Энергон готовы рассмотреть ваше техническое задание. Мы выполняем сварочные работы с контролем качества на всех этапах — от входного контроля материалов до финальной приемки. Направьте ваше ТЗ на zakaz@npo-energon.ru или позвоните по телефону +7 (903) 859-30-68. Подробнее о производственных возможностях — на странице контактов.